Как правильно варить толстый металл электросваркой

Разбираясь, как правильно варить толстый металл электросваркой, важно понимать: ключевая задача — обеспечить достаточный провар корня шва. Тонкие листы здесь не показатель. Для массивных заготовок от 5 мм и выше действуют иные законы тепловложения.
Основа успеха — предварительный подогрев. Он снижает скорость охлаждения и предотвращает появление трещин. Температура зависит от марки стали и толщины: для рядовых конструкций достаточно 100–150 °C, для легированных — до 300 °C.
Технология сводится к нескольким шагам:
- Зачистка кромок до металлического блеска.
- Разделка кромок под V- или X-образную форму для доступа к корню.
- Сборка с зазором 2–3 мм и прихватками.
Ток выбирают из расчёта 30–40 А на миллиметр диаметра электрода. Например, для «четвёрки» — 120–160 А. Ведение дуги — короткой дугой, без поперечных колебаний на первом проходе. Последующие слои накладывают с амплитудой, перекрывая предыдущий на треть.
Каждый проход обязательно очищают от шлака. Многослойная сварка с проковкой каждого слоя даёт плотный шов без пор и раковин.
Особенности сварки толстого металла: почему это сложнее, чем тонкий лист

Работа с массивными заготовками требует иного подхода, нежели соединение тонких листов. Здесь на первый план выходит управление тепловложением: при большой толщине возникает риск непровара корня шва, а перегрев соседних зон ведёт к деформациям и остаточным напряжениям. Кроме того, увеличивается время нахождения дуги, что усложняет контроль ванны расплава. Сказывается и масса деталей — их сложнее зафиксировать, а подготовка кромок становится более трудоёмкой.
Какой ток и электроды выбрать для толстого металла

При сварке заготовок от 8 мм и толще решающую роль играет сила тока. Для корневого прохода берут значение 35–40 ампер на каждый миллиметр диаметра стержня. Так, электродом 4 мм работают на 140–160 А, а пятёркой — на 180–220 А. Если аппарат слабый, лучше сделать несколько проходов, чем гнать один, но с непроваром.
Расходники выбирают с основным покрытием — например, УОНИИ-13/55 или МР-3С. Они дают вязкий шов, устойчивый к трещинам. Для вертикальных швов диаметр уменьшают на единицу, для потолочных — ещё и ток снижают на 15–20%.
| Толщина металла, мм | Диаметр электрода, мм | Ток, А |
|---|---|---|
| 8–12 | 3–4 | 120–160 |
| 12–20 | 4–5 | 160–220 |
| 20–30 | 5–6 | 220–280 |
Точные цифры подстраивают под положение шва и марку стали — универсальной формулы нет, но эти ориентиры работают в большинстве случаев.
Подготовка кромок и разделка шва под толстый металл
При сварке толстого металла без предварительной обработки кромок не обойтись. Если просто уложить листы встык и начать варить, шов получится непроваренным, а корень — хрупким. Поэтому перед началом работ кромки зачищают от ржавчины, масла и окалины, а затем формируют фаску.
Разделка кромок нужна для того, чтобы обеспечить доступ к корню шва и создать достаточный объём для наплавленного металла. Для толстого металла чаще всего используют V-образную или X-образную разделку. Первый вариант проще в исполнении, второй — экономичнее по расходу электродов и даёт меньше деформаций.
Основные параметры разделки:
- угол скоса кромки — обычно 30–45° на каждую сторону;
- притупление — оставляют 1–2 мм, чтобы не прожечь корень шва;
- зазор между деталями — 2–3 мм для провара корня.
Для металла толщиной свыше 20 мм часто применяют U-образную или двустороннюю разделку — они снижают объём наплавки и уменьшают внутренние напряжения. После механической обработки кромки обязательно обезжиривают и просушивают.
Техника сварки толстого металла: ведение электрода и положение шва

При работе с массивными заготовками важен угол наклона держака. Для вертикальных стыков его удерживают «уголком назад» (5–10°), для горизонтальных — перпендикулярно. Движения — зигзаг или «ёлочка» с короткой задержкой на кромках, чтобы прогреть корень шва. Амплитуда колебаний не должна превышать трёх диаметров стержня.
- Нижнее положение — оптимально, варите с опорой на руку.
- Потолочное — снижайте ток на 15% и ведите электрод быстро.
Многослойная сварка: как правильно накладывать валики
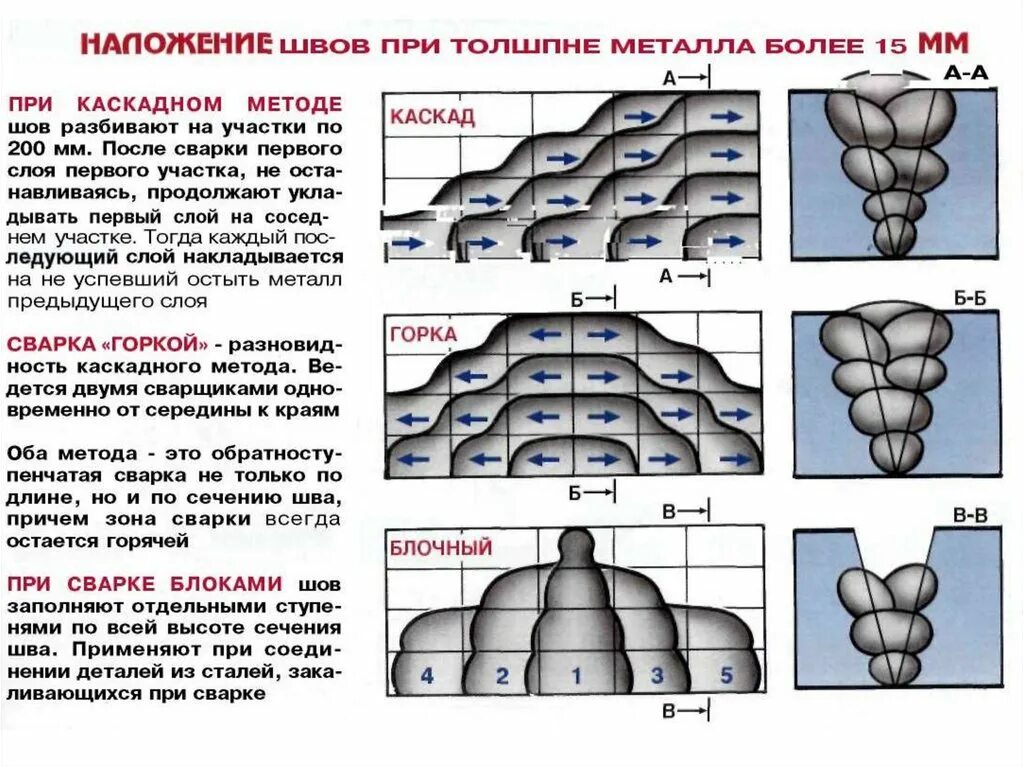
Толстый металл за один проход не проварить — нужна многослойная техника. Каждый последующий слой накладывается после полной зачистки шлака с предыдущего. Валики ведут с перекрытием примерно на треть ширины, чтобы исключить непровары между ними. Смещение начала и конца проходов в соседних слоях делают в шахматном порядке — так снижается концентрация напряжений в зоне шва.
Типичные ошибки при сварке толстого металла и как их избежать

Чаще всего проблемы возникают из-за спешки или неверно выставленного режима. Пренебрежение предварительным подогревом кромок ведёт к растрескиванию шва. Слишком широкий зазор между деталями заставляет металл «проваливаться», а узкий — оставляет непровар в корне.
Распространённые просчёты:
- Попытка сварить толстый лист за один проход — многослойность обязательна.
- Игнорирование очистки поверхности от окалины и ржавчины.
- Резкое охлаждение после работы, провоцирующее внутренние напряжения.
Избежать брака помогает контроль за формой шва и своевременная подварка обратной стороны.


