Что такое графитовый стержень и зачем он нужен

Стержень графитовый для сварки — это расходный элемент из прессованного углерода, который применяют для создания электрической дуги. Он выполняет роль электрода при соединении металлов, нагреве деталей или резке. Материал не плавится при высоких температурах, а выгорает постепенно, что обеспечивает стабильный контакт.
Основные сферы использования:
- сварка цветных металлов и нержавейки;
- пайка твёрдыми припоями;
- прожиг отверстий и удаление заусенцев.
Такая оснастка удобна тем, что не требует дополнительной обмазки и даёт ровную дугу даже при работе с тонким листом.
Как выглядит графитовый стержень и где его берут
Внешне это цилиндр серо-чёрного цвета с лёгким металлическим блеском, на ощупь слегка жирноватый. Диаметр обычно варьируется от 6 до 25 мм, длина — до метра. Изделие хрупкое: при падении может расколоться, но легко обрабатывается надфилем. Купить его проще всего в магазинах сварочного оборудования или заказать через интернет-площадки, где он продаётся нарезанным на удобные фрагменты.
Графитовый стержень для чего используется: основные задачи

Разбираясь, графитовый электрод для сварки для чего используется, стоит сразу обозначить главное: это универсальный инструмент, работающий с цветными металлами, нержавейкой и чугуном. В отличие от плавящихся аналогов, он не прилипает к детали и позволяет вести аккуратный шов без окалины.
Основные сценарии применения:
- нагрев заклепок и болтов перед демонтажем;
- сварка тонколистового металла без прожогов;
- резка и строжка поверхности.
Такой стержень выручает и при пайке твердыми припоями, выступая источником стабильной дуги. Словом, это расходник, который закрывает большинство задач в мастерской.
Сварка графитовым стержнем: принцип работы и особенности
Сварка графитовым стержнем — это метод дуговой обработки, где угольный электрод выступает источником нагрева. В отличие от металлических аналогов, он не плавится, а лишь раскаляется, создавая стабильную дугу. Такой подход удобен для соединения цветных металлов, пайки или локального прогрева деталей.
Особенность процесса — графит не прилипает к заготовке, оставляя чистый шов. Работать можно как на переменном, так и на постоянном токе, но полярность подбирают под конкретную задачу. Например, для алюминия чаще используют обратную.
- Температура дуги достигает 4000 °C.
- Расход стержня минимален — он испаряется медленно.
- Подходит для тонкостенных деталей без прожогов.
Как варить графитовым электродом: техника и настройки

Разобраться, как варить графитовым электродом, проще, чем кажется: процесс напоминает работу с угольным аналогом, но требует чуть более точной подстройки тока. Обычно выставляют постоянный ток прямой полярности — держатель к минусу, деталь к плюсу. Сила тока подбирается из расчёта 40–60 А на каждый миллиметр диаметра стержня. Дугу зажигают касанием, затем отводят на 2–3 мм и ведут шов без поперечных колебаний, держа наконечник под углом 70–80° к поверхности.
Сварка стержнем от батарейки: доступный способ для дома
Сварка стержнем от батарейки — это кустарный метод соединения тонких металлических элементов, который используют, когда под рукой нет инвертора. Вместо электрода применяют графитовый элемент из обычной пальчиковой батарейки, а источником тока служит трансформатор или зарядное устройство. Такой подход позволяет выполнить точечную сварку мелких деталей, но требует аккуратности и соблюдения техники безопасности.
Процесс выглядит следующим образом:
- Извлеките графитовый стержень из батарейки, очистите его от остатков электролита.
- Подключите один контакт к массе, второй — к графиту.
- Коснитесь стержнем места соединения — возникнет дуга, которая расплавит металл.
Метод подходит для ремонта проводов, тонколистового металла или ювелирных изделий. Однако для серьезных конструкций он не годится из-за низкой стабильности дуги и перегрева графита.
Применение графитовых электродов для разных задач

Графитовые стержни востребованы в нескольких сферах. Чаще всего их используют для сварки, но также они применяются в металлургии и химической промышленности. В деревянном домостроении такие изделия пригодятся для точечного ремонта металлических элементов, например, кованых ограждений или крепежа. Материал выдерживает высокие температуры и не разрушается при контакте с расплавом. Это делает его универсальным решением для мастерских и бытовых нужд.
Графитовый стержень для сварки медных проводов
Графитовый стержень для сварки медных проводов — это расходный элемент, который применяется в качестве электрода при соединении медных жил методом сопротивления. Такой способ позволяет получить надежный контакт без использования припоя и флюса, что особенно важно при работе с алюминиевыми и медными кабелями в распределительных коробках.
Электроды для сварки проводов изготавливаются из прессованного графита высокой плотности. Они выдерживают значительные температуры, не плавятся и не прилипают к металлу. В отличие от угольных аналогов, графитовые варианты дают более стабильную дугу и меньше крошатся.
Основные параметры, на которые стоит обратить внимание при выборе:
- диаметр сечения — от 6 до 12 мм;
- длина — обычно 150–200 мм;
- чистота материала — не менее 99%.
Для бытовых задач подойдут стержни с круглым сечением, для профессиональных — с заостренным концом, который упрощает точечный нагрев.
Электрод для сварки скруток
Для соединения медных жил в распределительных коробках применяют электрод для сварки скруток — это угольный стержень, работающий в паре с графитовой подложкой. Процесс занимает не более секунды: конец скрутки оплавляется до состояния капли, образуя монолитное соединение без припоя и флюса.
Технология проста:
- зачистите жилы на 40–50 мм и скрутите их плоскогубцами;
- зажмите скрутку в клемме «крокодил» от сварочного аппарата;
- коснитесь торца стержнем — появится короткая дуга, формирующая шарик.
Важно: сечение проводов не должно превышать 16 мм², иначе соединение получится хрупким. После остывания место сварки изолируют термоусадочной трубкой или изолентой.
Графитовый стержень для сварки аккумуляторов
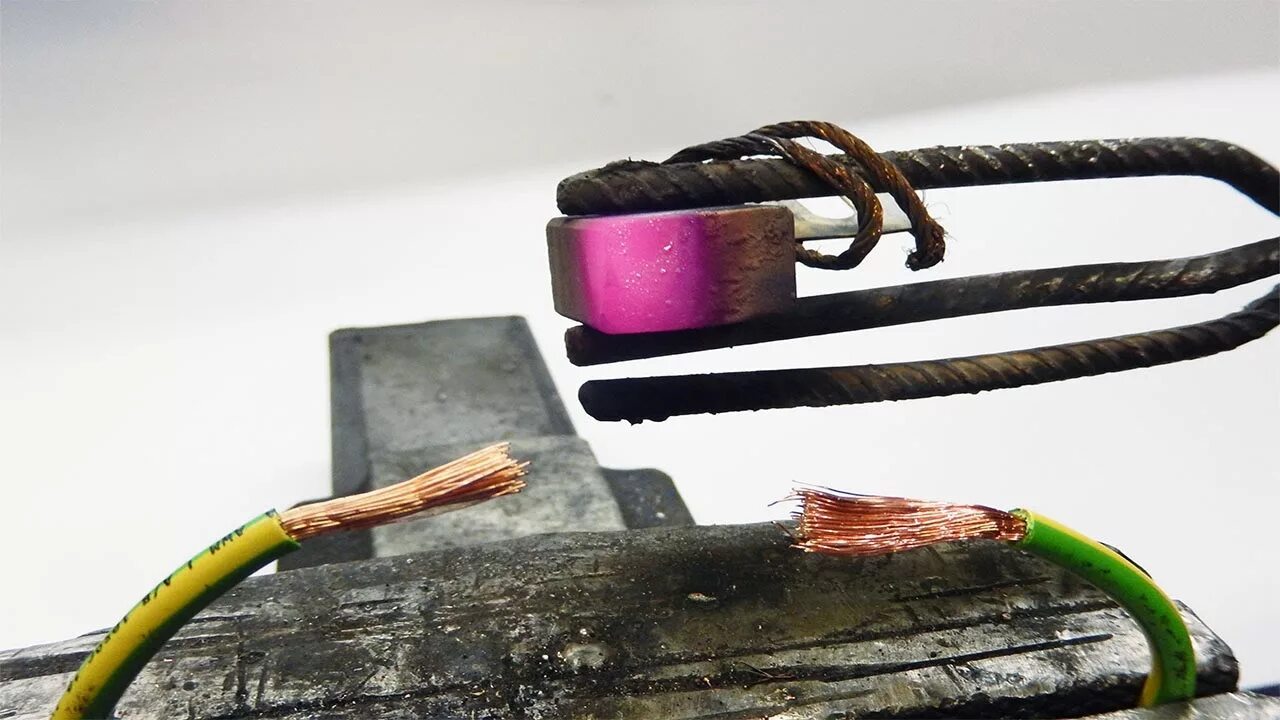
При восстановлении клемм или соединении никелевых пластин применяется графитовый стержень для сварки аккумуляторов. Он выступает электродом, который подводит ток к месту контакта, разогревая его до температуры плавления припоя.
Технология проста:
- зачистите поверхность;
- прижмите угольный наконечник к детали;
- подайте кратковременный импульс тока.
Такой способ не требует дорогого оборудования и подходит для точечного соединения.
Сложные случаи и частые вопросы
При работе с угольными электродами иногда возникают нестандартные ситуации. Например, стержень может сломаться в держателе — тогда его зажимают ближе к краю, а место скола стачивают под углом. Если графит крошится при заточке, значит, он пересушен или слишком хрупкий: попробуйте снизить силу нажатия и использовать мелкозернистый абразив.
Часто спрашивают, можно ли соединять два обломка. Технически это возможно, но шов получится неровным, а дуга будет «гулять». Лучше взять новый расходник — он стоит недорого.
Ещё один вопрос — как хранить материал зимой. В неотапливаемом складе он впитывает влагу, из-за чего при розжиге появляется треск и разбрызгивание. Держите пачки в сухом месте, желательно в герметичной упаковке.
Если дуга постоянно гаснет, проверьте силу тока на аппарате: для тонких листов металла достаточно 30–50 А, для массивных деталей — до 150 А. Также убедитесь, что зажим плотно контактирует с графитом, иначе нагрев будет неравномерным.
Как варить намагниченный металл графитовым электродом

Разобраться, как варить намагниченный металл, бывает непросто: дугу постоянно выдувает в сторону, а шов ложится криво. Графитовый стержень здесь выручает — он позволяет работать на переменном токе, который меньше реагирует на магнитное поле, чем постоянный.
Порядок действий такой:
- выставляют на аппарате режим AC;
- подбирают ток по толщине детали — обычно 80–150 А;
- ведут электрод медленно, не отрывая от поверхности;
- при сильном намагничивании прогревают кромки перед сваркой.
Если магнитное поле слишком активное, помогает заземление с двух сторон заготовки — это снижает влияние поля на дугу.
Графит для сварки проводов: советы и типичные ошибки
Выбирая графит для сварки проводов, обратите внимание на плотность материала. Слишком рыхлый стержень быстро выгорает, оставляя неровный шов. Оптимальная марка — с мелкозернистой структурой, она дает стабильную дугу.
Частая ошибка новичков — использование стержня от старых щеток электродвигателя. Он содержит примеси меди, из-за чего контакт получается хрупким. Лучше взять специальный электрод, рассчитанный на термитные нагрузки.
Полезные рекомендации:
- Зачищайте концы жил до блеска — оксидная пленка ухудшает сцепление.
- Не держите дугу дольше 2–3 секунд в одной точке, иначе перегреете изоляцию.
- После соединения обязательно изолируйте место оплавления термоусадочной трубкой.


