Сварка квадратных труб между собой: основные способы и технология

Сварка квадратных труб между собой — процесс, требующий внимания к геометрии профиля. Тонкие стенки легко прожечь, поэтому технология отличается от работы с круглым прокатом. Соединение выполняют встык или внахлест, предварительно зачистив кромки. Для профиля 40×40 мм и толще используют полуавтомат или электроды; для тонкостенных изделий предпочтителен аргон.
Основные этапы:
- Подготовка: обрезка торцов под 90°, удаление окалины и масла.
- Сборка: фиксация струбцинами или прихватками по углам.
- Проварка: ведение шва от середины к краям, чтобы избежать деформации.
При толщине стенки до 2 мм рекомендуют прерывистый шов — это снижает нагрев и коробление.
Какие виды сварки подходят для соединения квадратных труб
Для профильных изделий чаще всего применяют три технологии: ручную дуговую (ММА), полуавтоматическую в среде защитного газа (MIG/MAG) и аргонодуговую (TIG). Выбор зависит от толщины стенки, требуемого качества шва и условий работы.
- ММА — универсальна, не требует газа, но дает больше брызг.
- MIG/MAG — оптимальна для тонкостенных конструкций, высокая скорость.
- TIG — обеспечивает аккуратный и прочный шов, но процесс медленнее.
Для ответственных узлов предпочтителен полуавтомат, так как он дает меньше деформаций металла.
Подготовка профильных труб перед сваркой

Перед началом работ с профильным прокатом важно очистить кромки от масла, краски и ржавчины. Для этого используют металлическую щетку или шлифовальный круг. Если на поверхности есть окалина, её тоже удаляют — иначе в шве появятся поры.
Торцы заготовок стоит подогнать друг к другу с минимальным зазором. При необходимости кромки обрабатывают напильником или болгаркой, убирая заусенцы. Толщину стенки проверяют штангенциркулем: для тонкостенных изделий (до 2 мм) настройки аппарата и прихватки будут иными, чем для массивных конструкций.
Обезжиривание ацетоном или уайт-спиритом — обязательный шаг, особенно если детали хранились на улице. Влагу с поверхности убирают сухой ветошью, а при низкой температуре воздуха металл прогревают горелкой до +5…+10 °C.
Пошаговая технология сварки квадратных труб
Соединение профильных заготовок требует последовательного подхода. Сначала подготовьте кромки: очистите их от ржавчины и обезжирьте. Затем соберите конструкцию, зафиксировав элементы струбцинами или прихватками. После этого выполните корневой шов, контролируя зазор. Завершающий этап — зачистка шва от шлака и проверка геометрии угольником.
Выбор режима сварки и настройка оборудования

Параметры подбираются под толщину стенки профиля. Для тонких заготовок (до 2 мм) ставят ток 60–90 А, для массивных сечений — 120–180 А. Напряжение на инверторе выставляют в пределах 18–22 В, ориентируясь на стабильность дуги.
Скорость подачи проволоки регулируют так, чтобы шов ложился ровно, без подрезов. Перед началом работ проверяют полярность: для полуавтомата с углекислотой — обратная. Обязательно калибруют редуктор, иначе расход газа будет неравномерным.
Полезно сделать пару пробных проходов на обрезках — так проще поймать оптимальный режим, не перегревая деталь.
Сварка квадратных труб встык: особенности процесса
Соединение профильных изделий торцами — один из самых частых сценариев при монтаже металлоконструкций. Сложность здесь кроется в геометрии: четыре стенки сходятся под прямым углом, и каждая требует своего подхода. Если просто проварить периметр, шов получится неравномерным — углы прогреются хуже, чем плоскости.
Ключевой момент — подготовка кромок. Толстостенные заготовки (от 3 мм) желательно разделывать, снимая фаску под 30–45°. Это обеспечивает провар корня шва. Тонкостенные же варианты можно варить без разделки, но с обязательным зазором 1–2 мм между деталями.
Техника ведения электрода или горелки тоже отличается: у углов скорость движения снижают, давая металлу лучше проплавиться. Иначе здесь образуются непровары — главный дефект подобных стыков. После завершения работ шов зачищают, а при необходимости усиливают накладками из листового металла.
Угловые и тавровые соединения профильных труб
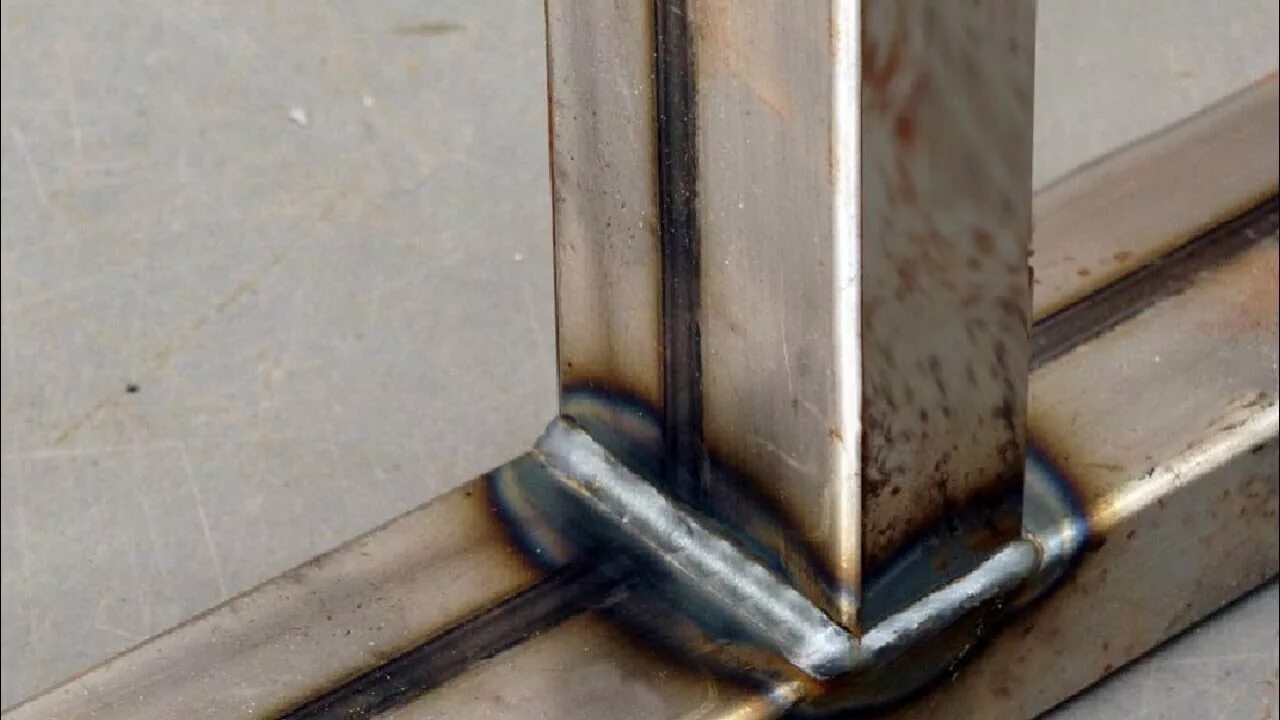
При создании каркасов и несущих конструкций из прямоугольного профиля чаще всего приходится иметь дело с двумя типами стыковки: под прямым углом (угловое) и в форме буквы «Т» (тавровое). В первом случае торец одной заготовки приваривается к боковой грани другой, во втором — деталь примыкает к середине цельной перемычки.
Для углового варианта важно правильно подготовить кромку: если толщина стенки превышает 3 мм, рекомендуется снять фаску, чтобы обеспечить провар корня шва. При тавровом соединении нагрузка часто идёт на срез, поэтому здесь не обойтись без двустороннего провара. Сварку ведут короткими участками (от 20 до 40 мм) в шахматном порядке, чтобы избежать перегрева и деформации тонкостенного металла.
Полезно помнить о прихватках: они фиксируют деталь перед основной работой. Для профиля сечением до 60×60 мм достаточно двух точек по диагонали, для более массивных заготовок — трёх-четырёх. После наложения каждого слоя шлак обязательно сбивают, а сам шов зачищают щёткой по металлу.
Как избежать деформаций и дефектов при сварке профиля
Тонкостенный профиль чувствителен к перегреву — металл «ведёт», а шов может пойти трещинами. Чтобы минимизировать коробление, следуйте простым правилам.
- Зафиксируйте детали жёстко, используя струбцины или прихватки с шагом 20–30 см.
- Варите короткими участками (по 2–3 см), давая остыть шву между проходами.
- Начинайте с середины изделия, двигаясь к краям — так напряжения распределяются равномернее.
При толщине стенки до 2 мм выбирайте электроды Ø2–2,5 мм и ток 50–70 А. Для толстостенных заготовок (3–4 мм) подойдёт ток 90–120 А. Следите за зазором: он не должен превышать 1,5 мм, иначе расплавленный металл провалится внутрь.
Если деформация всё же появилась, исправьте её точечным нагревом выпуклой стороны с последующим быстрым охлаждением. Для ответственных конструкций используйте обратноступенчатый метод сварки — он снижает внутренние напряжения почти вдвое.
Контроль провара и защита шва от прожогов
Провар проверяют визуально: с обратной стороны стыка должен появиться равномерный валик. Если металл провис или образовались подтёки — ток завышен. Прожог легче предупредить, чем заваривать: уменьшите силу тока на 10–15 А и ведите электрод без остановок в одной точке.
Для тонкостенных профилей (до 2 мм) используйте обдув аргоном или подкладку из медной пластины — она отводит лишнее тепло. Прихватки ставьте с интервалом 10–15 см, чтобы избежать деформации.
- Кратер в конце шва обязательно заваривайте — там часто прячутся трещины.
- Шлак сбивайте только после полного остывания, иначе металл «поведёт».
Правка и зачистка сварных швов после работы

После завершения сварочных работ стыки на профильных трубах требуют финишной обработки. Сначала удаляют шлак и окалину молотком с зубилом или щеткой по металлу. Затем проверяют геометрию конструкции — при деформации от нагрева профиль правят точечным нагревом газовой горелкой с последующим остыванием.
Шлифовку выполняют болгаркой с лепестковым кругом или абразивным диском. Для гладкой поверхности переходят на более мелкое зерно. Внутренние углы удобно обрабатывать бормашиной. Остатки флюса и брызги убирают шлифовальной машинкой, после чего обезжиривают участок перед покраской или грунтовкой.
Практические рекомендации для качественного результата
Перед началом работ убедитесь, что кромки деталей зачищены до металлического блеска. Прихватите конструкцию в нескольких точках, проверьте геометрию угольником — и только потом проваривайте полностью. Для тонкостенных профилей используйте прерывистый шов, чтобы избежать перегрева и деформации.
Соблюдайте несколько простых правил:
- Выставляйте зазор 1–2 мм между элементами — так проплавление будет глубже.
- Двигайте горелку или электрод равномерно, без длительных пауз в одной точке.
- После каждого прохода сбивайте шлак и осматривайте шов на предмет пор и трещин.
Если работаете с оцинкованными изделиями, обязательно удалите слой цинка в зоне сварки — иначе неизбежны поры и брызги. Для ответственных узлов лучше накладывать шов в два прохода: сначала корневой, затем облицовочный.
Типичные ошибки новичков при сварке квадратных труб
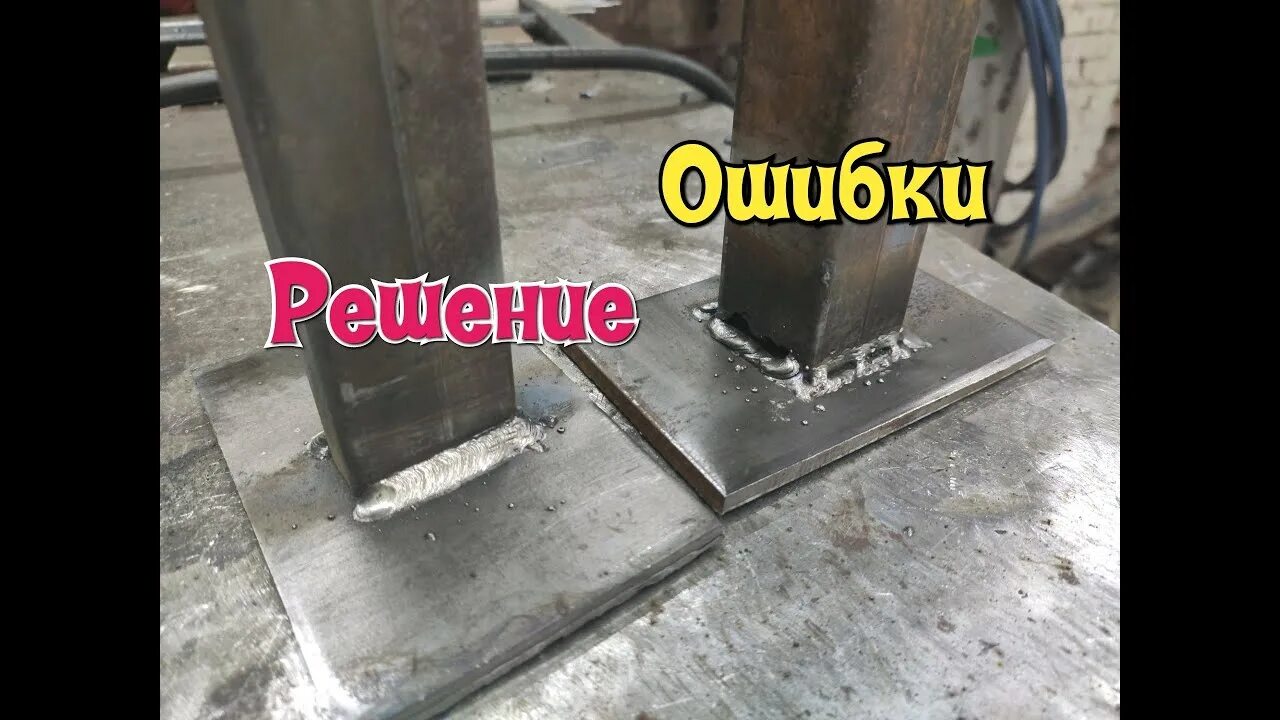
Чаще всего неопытные сварщики пренебрегают подготовкой кромок. Грязь, масло и ржавчина на поверхности приводят к порам в шве. Вторая распространённая проблема — слишком большой зазор между деталями. Металл проваливается, образуя подтёки, а прочность соединения падает.
Немало хлопот доставляет и выбор режима. Высокий ток на тонкостенном профиле прожигает стенку насквозь. Низкий — даёт слабое проплавление, шов держится только за счёт наплавленного металла.
Наконец, многие забывают про прихватки. Без них конструкцию «ведёт» при остывании, и геометрия рамы или ограждения нарушается.
Проверка прочности и герметичности сварного соединения
После завершения работ стык осматривают визуально: на поверхности не должно быть трещин, пор или подрезов. Для контроля целостности шва применяют мыльный раствор — его наносят на область соединения и подают воздух под давлением. Появление пузырей укажет на дефект. Прочность проверяют нагрузкой, превышающей рабочую в 1,5–2 раза, либо ультразвуковой диагностикой.


