Выбор электродов и оборудования для сварки тонкого металла
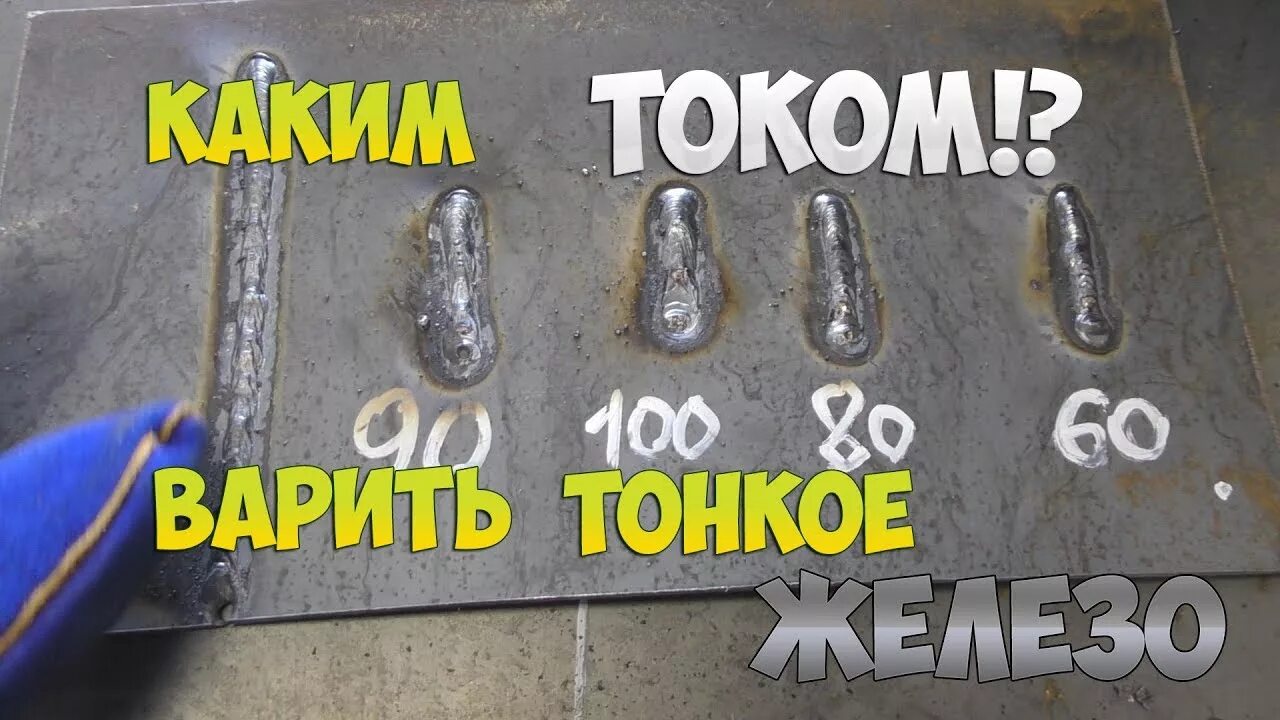
Чтобы не прожечь заготовку насквозь, нужна особая сварка для тонкого металла. Здесь важен не только аппарат, но и правильный расходник.
- Электроды — диаметром 2 мм, с рутиловым покрытием (например, МР-3 или ОК-46).
- Инвертор — с функцией регулировки силы тока от 30 А и ниже.
- Режим — короткие касания, без длинной дуги.
Для листов до 1,5 мм лучше брать ток в диапазоне 40–60 А, иначе пойдут прожоги.
Какими электродами варят тонкий металл
Для работы с листами до 2–3 мм выбор расходников определяет успех. Чем варят металл такой толщины? Обычно берут электроды диаметром 2–2,5 мм с рутиловым покрытием. Они дают мягкую дугу и меньше прожигают кромку.
Как варят металл в этом случае? Короткими прихватками, без поперечных колебаний, ведя шов непрерывно. Избегайте длинных дуг — это перегрев. Для нержавейки подойдут марки с низким содержанием водорода, для оцинковки — специальные варианты.
Чем лучше варить тонкий металл: инвертор или трансформатор
Разбираясь, как варить тонкий металл, важно понять разницу между источниками тока. Инвертор даёт стабильную дугу и плавную регулировку, что критично для листов 1–2 мм. Трансформатор же грубее: ток «скачет», дуга жёстче, риск прожечь заготовку выше.
Чем лучше варить тонкий металл — вопрос не праздный. Инвертор позволяет выставить минимальный ток (30–40 А) и работать электродами Ø2 мм. Трансформатор часто не даёт меньше 70–80 А, что для тонкого листа губительно.
Итог: чем варить тонкий металл — однозначно инвертором. Он компактнее, легче и точнее. Трансформатор оставьте для толстых конструкций, где грубость не мешает.
Сварка тонкого металла электродом 3 мм: подходит ли такой диаметр
Сварка тонкого металла электродом — задача, требующая особого подхода. Трехмиллиметровый стержень — не лучший выбор для листов толщиной до 2 мм: велик риск прожечь заготовку насквозь. Однако при работе с деталями от 3 мм такой вариант допустим.
Для сварки тонкого металла инвертором опытные мастера советуют придерживаться следующих параметров:
- ток — 60–80 А (чем тоньше лист, тем меньше значение);
- скорость ведения дуги — быстрая, без длительных пауз;
- положение электрода — под углом 45–60 градусов.
Если под рукой только «тройка», снизьте силу тока до минимума и используйте короткие прихватки. Для листов 1–1,5 мм лучше взять стержень диаметром 2 мм — им работать заметно проще.
Настройка тока и режимов сварки

Для листовой стали толщиной до 2 мм силу тока выставляют в диапазоне 40–60 А. Точное значение зависит от диаметра электрода: на каждый миллиметр стержня берут примерно 30–35 А. Если деталь начинает прожигаться, ток снижают на 5–10 А.
Режим короткой дуги — оптимальный для тонких заготовок. Держите дугу минимальной, чтобы снизить перегрев металла. Скорость ведения шва — равномерная, без длительных пауз в одной точке.
Для вертикальных швов ток уменьшают на 10–15% от номинала. При работе инвертором учитывайте, что показатели на дисплее могут отличаться от фактических — ориентируйтесь на поведение ванны.
Каким током варить тонкий металл электродом 3 мм инвертором
Разобраться, как электродом варить тонкий металл, проще всего на практике, но без верного расчёта силы тока не обойтись. Для трёхмиллиметрового стержня по листу 1–2 мм нужен диапазон 60–90 А. Точное значение подбирают по поведению дуги: если прожигает — снижают на 5–10 А.
Ориентир для настройки инвертора:
- лист 0,8–1 мм — 50–70 А;
- заготовка 1,5–2 мм — 70–90 А;
- угол наклона электрода — 45–60° назад.
При выборе, как варить тонкий металл электродом 3 мм инвертором и каким током, учитывайте и марку покрытия: рутиловые стержни дают мягкую дугу и меньше калит кромку.
Как правильно выставить силу тока под толщину листа
Чтобы понять, как правильно сварить тонкий лист, начинать стоит именно с настройки ампеража. Для материала до 2 мм рабочий диапазон — 40–60 А. Ориентируйтесь на поведение дуги: если она рвётся, прибавьте 5–10 А; если прожигает кромку — убавьте.
Полезно сделать пробный шов на обрезке. Так вы быстрее поймаете баланс, чем при переделке готовой детали.
Почему сварка прожигает металл и что делать
Когда сварка прожигает металл, что делать — вопрос, возникающий у каждого новичка. Причина — слишком высокая сила тока или медленное ведение дуги. Тонкая заготовка не успевает остывать, и ванна проваливается.
Действуйте так:
- Снизьте ток на 20–30% от рекомендованного.
- Двигайте электрод быстрее, не задерживаясь в одной точке.
- Используйте короткую дугу — длинная перегревает кромки.
Если отверстие уже появилось, заваривайте его «змейкой» от краёв к центру, давая остыть каждому проходу.
Техника сварки тонкого металла электродом

Работа с листами малой толщины требует особого подхода. Здесь не получится действовать так же, как с массивными заготовками — перегрев быстро прожжет деталь насквозь. Освоив несколько приемов, вы сможете аккуратно соединять даже самые капризные материалы.
Основные принципы ведения дуги
Ключевой момент — минимизировать время воздействия температуры на одну точку. Двигайтесь быстро, не задерживаясь на месте. Оптимальная скорость — примерно 3–4 мм в секунду, но ориентируйтесь на поведение сварочной ванны.
- Держите дугу максимально короткой — это снижает разбрызгивание и уменьшает нагрев
- Наклон электрода — 60–70 градусов от вертикали, «углом вперед»
- Ширина колебаний не должна превышать 2–3 диаметра стержня
Прерывистый метод
Для самых тонких листов (до 1,5 мм) лучше использовать шаговую технику. Зажгли дугу — прошли 1–2 см — оторвали электрод на пару секунд, давая металлу остыть. Затем снова поджигаете. Такой цикл предотвращает перегрев и коробление.
Типичные ошибки новичков
| Ошибка | Последствие |
|---|---|
| Слишком длинная дуга | Прожоги и сильное разбрызгивание |
| Медленное перемещение | Сквозные отверстия в шве |
| Большой ток | Деформация кромок |
Помните: лучше сделать два прохода с малым током, чем один, но с перегревом. Практикуйтесь на ненужных обрезках, прежде чем браться за основную деталь.
Как варить тонкий металл и не прожечь: основные приёмы

Чтобы понять, как варить электродом тонкий металл и не прожечь его, нужно усвоить главное правило: дуга должна быть короткой, а ток — минимальным. Опытные сварщики советуют двигаться быстро, не задерживаясь в одной точке, и вести электрод «от себя».
Основные приёмы для работы с листами до 2 мм:
- Выставляйте силу тока в пределах 40–60 А, ориентируясь на диаметр стержня.
- Держите дугу максимально короткой — это снижает нагрев.
- Используйте прерывистый шов: варите участками по 10–15 мм, давая остыть.
- Применяйте обратную полярность, чтобы меньше перегревать деталь.
Если всё же появилась сквозная дырка, не спешите её заваривать — лучше зачистить края и наложить заплатку. Такой подход помогает, когда осваиваешь, как варить тонкий металл без прожогов, и экономит материал.
Как правильно варить тонкий металл электродом: движение и угол наклона
Разобраться, как правильно варить металл, проще всего на практике, но базовые принципы стоит усвоить заранее. Для листов толщиной 1–2 мм техника отличается от работы с массивными заготовками: здесь важна скорость и контроль за сварочной ванной.
Чтобы понять, как правильно варить тонкий металл, запомните главное правило — минимум тепловложения. Электрод ведут быстро, не задерживаясь в одной точке, иначе появится прожог. Оптимальный угол наклона — 60–70° от вертикали в сторону движения (углом назад). Это позволяет прижимать дугу к уже сваренному участку и уменьшает проплавление.
Движения выбирайте короткие, без широких колебаний. Для начинающих подойдёт простая техника «ёлочка» или зигзаг с амплитудой не более двух диаметров стержня. Если работаете с оцинковкой или ржавым листом, амплитуду сокращают до минимума.
Отдельный вопрос — как правильно варить электродом 3 мм. Такой стержень считается универсальным, но для тонкого проката он требует тока 60–80 А и быстрого ведения. Держите дугу максимально короткой (1,5–2 мм), иначе перегрев неизбежен.
Итоговая рекомендация, как правильно варить тонкий металл электродом, сводится к трём пунктам:
- ставьте ток на 20–30% ниже, чем для толстых деталей;
- ведите электрод равномерно, без пауз;
- контролируйте угол — чем тоньше лист, тем острее наклон.
Потренируйтесь на обрезках, прежде чем браться за основную деталь. Это сэкономит и нервы, и материал.
Как сварить тонкий металл инвертором и не прожечь: короткая дуга и отрыв
Разобраться, как сварить тонкий металл, проще всего на практике, но базовый принцип один: держите дугу максимально короткой. Чем меньше расстояние до электрода, тем ниже нагрев в точке контакта. При увеличении зазора растёт напряжение, и кромка начинает «гореть» — появляются дыры.
Техника отрыва спасает, когда нужно работать с листом до 2 мм. Суть в том, чтобы периодически приподнимать стержень, давая ванне остыть на доли секунды. Такой подход позволяет варить инвертором и не прожечь заготовку даже при слабой подготовке. Движение напоминает пунктир: зажгли — прошли сантиметр — оторвали — снова зажгли.
Для новичка полезно запомнить три момента:
- ток выставляйте ниже обычного (примерно 40–60 А для электрода 2 мм);
- наклон держите около 45–60 градусов, ведя стержень «на себя»;
- не задерживайтесь в одной точке — непрерывно двигайтесь.
Если вопрос стоит о том, как сварить тонкий металл электродом и не прожечь, добавьте к короткой дуге ещё и скорость. Быстрый проход оставляет меньше тепла, а значит, риск провала снижается. Потренируйтесь на ненужном куске, чтобы почувствовать ритм отрыва — это главный навык.
Как приварить тонкий металл к толстому основанию
При соединении деталей разной толщины основная сложность — не прожечь более слабую заготовку. Опытные сварщики советуют направлять дугу преимущественно на массивную часть, а тонкий лист прогревать лишь краем дуги. Так расплавленный металл толстого основания будет «натекать» на кромку тонкого, формируя надежный шов без проплавления насквозь.
Полезные приемы для такого соединения:
- Располагать электрод под углом 60–70° к толстой детали, смещая дугу на нее.
- Использовать обрывистую дугу: короткое касание — пауза для кристаллизации ванны.
- Выставлять ток на 20–30% ниже, чем для однородного металла.
Если позволяет конструкция, тонкий лист лучше заранее прихватить точечными швами по краям, чтобы избежать деформации от перегрева.
Особенности сварки листового металла

Работа с тонкими листами требует иного подхода, чем с массивными заготовками. Материал быстро прогревается насквозь, что ведет к прожогам и деформации кромок. Здесь важна не мощность, а точность контроля дуги и скорость перемещения электрода.
Ключевая сложность — образование сквозных отверстий даже при кратковременной задержке дуги в одной точке. Поэтому процесс ведут короткими прихватками, давая металлу остывать. Также стоит помнить о зазоре между деталями: он должен быть минимальным, иначе расплав просто провалится вниз.
Для снижения риска деформаций полезно фиксировать листы прихватками с обратной стороны или использовать медные подкладки, отводящие лишнее тепло.
Как варить листовой металл, чтобы не повело: контроль нагрева
Чтобы понять, как варить листовой металл, чтобы не повело, важно следить за температурой в зоне шва. Перегрев — главная причина деформации. Работайте короткими прихватками по 10–15 мм, давая остыть каждому участку. Двигайтесь от края к центру или в шахматном порядке, распределяя тепло равномерно. Для тонких заготовок используйте минимальный ток (40–60 А) и электроды диаметром 2 мм. Если лист нагрелся, сделайте паузу — это снизит риск коробления.
Как заварить тонкий металл в труднодоступных местах
Когда деталь расположена в неудобном месте, вопрос о том, как заварить тонкий металл, усложняется ограниченным обзором и невозможностью подобраться с горелкой под правильным углом. Здесь выручает зеркало на магнитной подставке и короткие электроды, которые позволяют вести шов вслепую, ориентируясь на отражение.
Для таких случаев стоит использовать обмазку с рутиловым покрытием — она стабильнее горит при отклонении дуги. Сам процесс сводится к нескольким шагам:
- зачистить зону обработки щеткой, даже если видимость ограничена;
- выставить ток на 30–40 А, чтобы не прожечь кромку;
- варить короткими касаниями, отрывая дугу каждые 2–3 мм.
Если пространство совсем узкое, попробуйте гнуть электрод под углом 45 градусов — так держать его удобнее, а шов получается более ровным.
Как сваривать тонкий металл электродом: подготовка кромок и зазоры
Разбираясь, как сваривать тонкий металл электродом, важно помнить: успех зависит не от силы тока, а от подготовки. Кромки зачищают до блеска, убирая краску и ржавчину. Зазор между деталями делают минимальным — не более 1 мм, иначе расплавленный шов провалится. Для листов до 2 мм скос кромок не требуется, достаточно плотной стыковки. Прихваты ставят через каждые 3–4 см, чтобы избежать деформации. Такой подход упрощает процесс и снижает риск прожогов.
Типичные ошибки и способы их исправления

При работе с тонким прокатом чаще всего спотыкаются о три вещи: прожог, непровар и кривой шов. Прожог возникает из-за завышенного тока или медленного ведения дуги. Лечится снижением силы тока на 20–30 ампер и ускорением движения электрода.
Непровар появляется, когда дуга слишком длинная или зазор между деталями мал. Здесь помогает сокращение дуги до 2–3 мм и увеличение тока, но без фанатизма.
Кривизна шва — следствие неуверенной руки или неправильного угла наклона. Держите электрод под углом 60–70 градусов и ведите его равномерно, без рывков.
Если металл повело — значит, перегрели. Дайте остыть и варите короткими участками, от края к центру.
Как правильно варить железо без прожогов: частые ошибки новичков
Чтобы понять, как правильно варить метал, придётся сначала набить шишки. Главная беда новичка — слишком большая сила тока. Для листов 1–2 мм выставляйте 40–60 А, не больше. Иначе дуга просто выжигает дыру.
Вторая ошибка — медленная скорость. Электрод должен идти быстро, без задержек в одной точке. Третья — неправильный наклон: держите его под углом 45–60 градусов, ведя «углом назад». И не пытайтесь варить железо на грязной поверхности — ржавчина и краска дают поры и подрезы.
Частые промахи в таблице:
| Ошибка | Последствие | Решение |
|---|---|---|
| Ток завышен | Прожог | Снизить до 50 А |
| Медленное ведение | Отверстие | Ускорить движение |
| Длинная дуга | Наплывы | Держать 2–3 мм |
Как сварить тонкий металл без деформации: советы по остыванию
Коробление возникает из-за неравномерного нагрева и резкого охлаждения. Чтобы избежать «поведения» кромок, дайте шву остывать постепенно, не ускоряя процесс мокрой ветошью или сжатым воздухом. Идеально — оставить деталь в покое на 10–15 минут, укрыв её плотной тканью или листовым асбестом. Это снижает внутренние напряжения и сохраняет геометрию.
Полезные приёмы:
- варите короткими участками по 10–20 мм, давая каждому остыть до тёплого состояния;
- располагайте швы в шахматном порядке, если соединений несколько;
- после завершения простучите зону рядом со швом лёгкими ударами молотка — это снимает остаточные напряжения.
Как правильно варить металл: проверка качества шва и переделка
После завершения работ важно оценить результат. Сначала осмотрите соединение визуально: наплывы, подрезы и поры указывают на ошибки. Затем простучите шов молотком — глухой звук выдаёт внутренние пустоты.
Для проверки герметичности ёмкостей налейте воду или нанесите керосин с обратной стороны. Если обнаружены дефекты, участок зачищают до основного металла и проваривают заново. При сильных повреждениях шов полностью срезают, а деталь подготавливают заново.
Помните: переделка занимает меньше времени, чем эксплуатация изделия с браком.


