Техника сварки вертикального шва электродом

При работе с угловыми соединениями на вертикальной плоскости важно контролировать угол наклона электрода. Для сварки углового шва электродом держат под углом 45 градусов к полкам, ведя дугу снизу вверх. Это обеспечивает равномерное заполнение кромок без подрезов.
Рекомендуемая сила тока — на 10–15% ниже, чем для нижнего положения. Движение — «треугольником» или «елочкой» с короткой дугой. Толщина металла влияет на число проходов: до 4 мм — один, свыше — два и более.
Как варить вертикальный шов электросваркой правильно
Осваивая, как варить вертикальные швы, важно понять: техника отличается от работы в нижнем положении. Расплавленный металл стремится вниз под действием гравитации, поэтому сварщику приходится контролировать ванну активнее. Держите электрод под углом 80–90° к вертикали, ведя его снизу вверх. Такой метод называют «на подъём» — он даёт лучшее проплавление и плотный валик.
Чтобы понять, как варить вертикальный шов электросваркой правильно, запомните главное правило: не делайте широких поперечных движений. Оптимальная амплитуда — не более двух диаметров стержня. Короткая дуга (2–3 мм) уменьшает разбрызгивание и не даёт каплям стекать. Для тонкого металла (до 4 мм) используйте зигзаг «ёлочкой», для толстого — «полумесяцем» с задержкой на кромках.
Если нужно быстро заварить дефект или подварку, вопрос, как заварить вертикальный шов электросваркой правильно, решается методом «сверху вниз». Он быстрее, но даёт менее глубокое проплавление. Применяйте его только для неответственных соединений или тонколистовой стали.
| Параметр | Снизу вверх | Сверху вниз |
|---|---|---|
| Скорость | Медленнее | Быстрее |
| Проплавление | Глубокое | Поверхностное |
| Ток | На 10–15% ниже обычного | Стандартный |
Способы движения электродом: снизу вверх и сверху вниз
Направление ведения дуги определяет качество провара. Подъём снизу вверх даёт глубокое проплавление, но требует медленного темпа и небольшого наклона стержня. Движение сверху вниз быстрее, однако металл стекает, поэтому валик получается тоньше. Для тонких листов второй вариант предпочтительнее, для толстых — первый.
Как правильно варить вертикально: угол наклона и сила тока

Чтобы понять, как правильно варить сварочный шов в вертикальном положении, нужно запомнить главное правило: электрод держат «углом назад» — наклоняют верхнюю часть на 15–20° от вертикали. Так расплавленный металл не стекает вниз, а удерживается в сварочной ванне за счёт давления дуги.
Силу тока для вертикали снижают на 10–15% от значений, используемых в нижнем положении. Ориентировочные параметры для электродов диаметром 3 мм — 90–110 А, для 4 мм — 120–140 А. Точные цифры зависят от марки покрытия и толщины металла.
Движения электродом — «ёлочкой» или короткими зигзагами с задержкой на кромках. Длина дуги минимальная, чтобы капли не успевали стекать. При слишком большом токе металл начнёт подтекать, при малом — будет плохое проплавление.
Горизонтальные швы: ручная дуговая сварка и полуавтомат
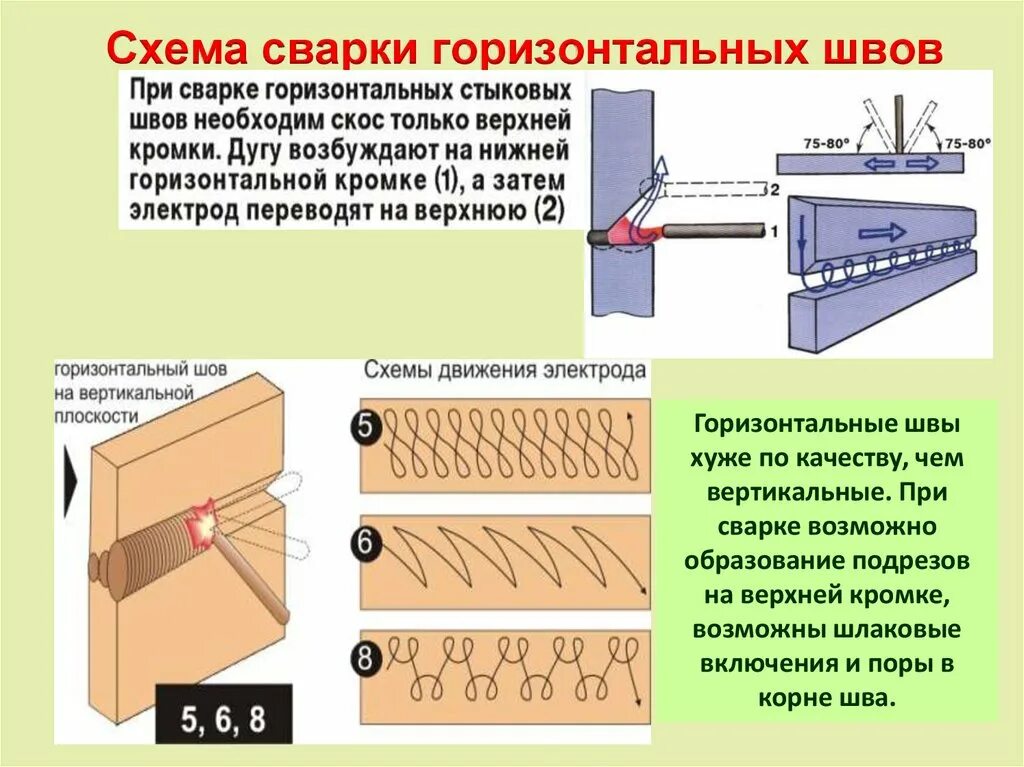
При горизонтальном расположении стыка металл под действием силы тяжести стремится стечь вниз, поэтому техника выполнения отличается от вертикальной. Здесь важно удерживать дугу короткой и не делать широких колебательных движений. Для ручной дуговой сварки оптимален угол наклона электрода около 15–20 градусов вверх, что позволяет прижать ванну к верхней кромке. Полуавтомат в этом положении работает удобнее: подача проволоки стабилизирует процесс, а настройка тока снижается на 10–15% по сравнению с нижним положением. Скорость ведения выбирают так, чтобы валик получался слегка выпуклым, но без наплывов.
Как варить горизонтальный шов электродом
Разобраться, как варить горизонтальный шов, проще, чем освоить вертикальный: сила тяжести здесь не мешает, а помогает удерживать расплав. Однако у новичков часто возникает другая трудность — металл стекает на нижнюю кромку. Чтобы этого избежать, держите электрод под углом 75–80° к вертикальной плоскости, а дугу ведите короткую. Движение — только поперечное, без продольных пауз.
Техника выполнения горизонтального шва сваркой электродом сводится к нескольким правилам:
- Сварку ведите слева направо (для правшей), наклоняя держатель вверх на 15–20°.
- Амплитуду колебаний делайте небольшой — не шире двух диаметров стержня.
- Задерживайте дугу на верхней кромке дольше, чем на нижней, чтобы заполнить подрез.
При токе 90–120 А для электрода Ø3 мм расплав ложится ровной чешуйкой. Если металл всё же подтекает, уменьшите силу тока на 10–15 А и слегка ускорьте движение.
Сварка горизонтальных швов полуавтоматом
Сварка горизонтальных швов полуавтоматом требует иной техники, нежели вертикальные стыки. Здесь расплавленный металл стремится стечь вниз под действием гравитации, поэтому важно контролировать скорость подачи проволоки и угол наклона горелки. Обычно держат инструмент под углом 45–60 градусов к оси изделия, ведя его «углом назад».
Для качественного горизонтального шва полуавтоматом выбирают режим с пониженным напряжением и средней скоростью подачи. Это снижает разбрызгивание и позволяет формировать ровный валик. Если работаете с тонким металлом, используйте короткую дугу и делайте небольшие колебательные движения поперек стыка.
Основные ошибки новичков:
- чрезмерный нагрев — приводит к подрезам и наплывам;
- слишком быстрый темп — шов получается узким и слабым;
- неверный вылет проволоки — увеличивается разбрызгивание.
Помните: при сварке горизонтальных швов полуавтоматом важно следить за формированием обратной стороны валика — проплав должен быть равномерным, без провисаний.
Горизонтальная сварка электродом для начинающих
Освоение сварки электродом вертикальный шов требует понимания физики процесса: расплавленный металл стремится вниз под действием гравитации. Для новичка логичнее начать с более простых положений, чтобы набить руку и научиться контролировать ванну.
Техника горизонтальной сварки электродом как варить отличается от работы на горизонтальной плоскости. Здесь электрод держат под углом примерно 45–60 градусов к вертикальной оси, а сам шов ведут «уголком назад». Основная сложность — не дать жидкому металлу стечь на нижнюю кромку. Для этого амплитуду движений делают минимальной, а дугу — короткой.
Потолочный шов сварка электродом — высший пилотаж, к нему приступают после уверенного освоения нижнего и вертикального положений. При работе над головой приходится бороться с силой тяжести, удерживая каплю на месте за счёт давления дуги. Расход электродов здесь выше, а скорость ведения — ниже.
Для отработки навыков горизонтальный шов сварка электродом для начинающих — оптимальный компромисс между сложностью и безопасностью. Он позволяет почувствовать поведение ванны, не требуя акробатических поз. Рекомендуемая сила тока — на 10–15% ниже, чем для нижнего положения, чтобы снизить текучесть металла.
| Положение | Угол наклона электрода | Сложность |
|---|---|---|
| Нижнее | 15–20° | Низкая |
| Горизонтальное | 45–60° | Средняя |
| Вертикальное | 80–90° | Высокая |
| Потолочное | 90° | Максимальная |
Угловые соединения: техника и ошибки
При сварке угловых стыков на вертикальной плоскости электрод держат под углом 45° к полке. Движение — «треугольником» или «ёлочкой», чтобы заполнить корень шва. Частая ошибка — слишком широкая амплитуда: металл стекает, образуются подтёки. Также нередко забывают про зачистку кромок перед началом — из-за этого появляются поры. Контролируйте длину дуги: она не должна превышать диаметр стержня.
Как правильно варить угловой шов электродом
Разбираясь, как варить угловой шов электродом, важно понять: техника отличается от работы с вертикальными стыками. Здесь электрод держат под углом 45° к полке, а «корень» проваривают короткой дугой. Для горизонтального положения — та же логика, но с наклоном в сторону движения.
Основные моменты:
- Угол наклона — 40–50° к горизонтали;
- Ток снижают на 10–15% от стандартного;
- Движение — «треугольником» или «каплей».
Если осваиваете, как правильно варить горизонтальный шов электродом, следите за ванной: она не должна затекать вниз. А для углового соединения главное — равномерный прогрев обеих кромок, иначе появится подрез.
Как варить вертикальный угловой шов электродом

Разобраться, как варить электродом вертикальный шов, проще, если представить, что расплав удерживается не силой, а короткой дугой. Для углового соединения электрод держат под углом 45 градусов к полке, а наклоняют вверх на 15–20 градусов. Движение — «треугольником» или «елочкой»: задержка на кромках, быстрый проход по центру. Так вертикальный сварной шов получается плотным, без подрезов.
Техника сводится к трем шагам:
- прихватки длиной 10–15 мм по краям;
- сварка снизу вверх короткими участками по 2–3 см;
- очистка каждого участка от шлака перед следующим.
Ток для углового соединения ставят на 10–15% ниже, чем для нижнего положения, иначе металл потечет. Если варить вертикальный угловой шов электродом с отрывом, дугу обрывают на 2–3 секунды, давая ванне остыть.
Как сварить угловой шов: положение электрода и режимы
Разобраться, как сварить угловой шов электродом, проще, если представить себе условный «потолок»: ось держака наклоняют так, чтобы дуга «смотрела» в корень соединения. Для нижнего положения угол между электродом и горизонтальной полкой — 45°, а наклон в сторону движения — 15–20°.
Режимы подбирают по толщине металла:
- при 3 мм — ток 90–110 А, электрод Ø3 мм;
- при 5–6 мм — 140–180 А, Ø4 мм.
Движение — «треугольником» или «ёлочкой», чтобы заполнить разделку без подрезов. Держите короткую дугу, иначе наплавленный металл потечёт.
Потолочный шов ручной дуговой сваркой
При работе в верхнем положении технология сварки горизонтального шва ручной дуговой сваркой требует особого подхода. Расплавленный металл стремится вниз под действием гравитации, поэтому приходится работать на малых токах и короткой дугой. Электрод держат под углом 5–10 градусов к потолку, а движения выполняют возвратно-поступательные. Важно не допускать длительного нагрева одной точки — иначе капли просто сорвутся вниз.
Основные рекомендации для такого положения:
- используйте электроды с тугоплавким покрытием диаметром до 3 мм;
- силу тока снижайте на 15–20 % от номинала;
- ведение ведите «ёлочкой» или мелкими поперечными колебаниями;
- следите за формированием ванны — она должна быть небольшой и плоской.
При сварке горизонтального шва ручной дуговой сваркой в потолочной плоскости особенно важен контроль зазора. Если он превышает 2 мм, металл начнёт стекать. Лучше разбивать длинные участки на короткие отрезки по 100–150 мм, давая шву остыть между проходами.
Сварка потолочного шва для начинающих

Освоить сварку потолочного шва ручной дуговой сваркой для начинающих непросто: металл стремится стечь вниз, а брызги летят на руки. Держите электрод под углом 80–90° к поверхности и ведите его короткими возвратно-поступательными движениями.
Ключевые моменты:
- Ток снижайте на 15–20% от обычного значения;
- Дугу укорачивайте, чтобы расплавленная ванна не опережала электрод;
- Перемещайте горелку быстро, не задерживаясь на одном участке.
Для тренировки возьмите обмазку с рутиловым покрытием — она стабильнее горит в верхнем положении. Начинайте с коротких проходов по 3–4 см, давая металлу остыть.
Особенности ведения электрода в потолочном положении
Работа под потолком — самый неудобный вариант для сварщика. Расплавленная ванна стремится вниз под действием гравитации, поэтому держать её приходится за счёт короткой дуги и быстрого отвода тепла. Электрод направляют под углом около 15–20° к потолку, ведя его равномерно, без поперечных колебаний. Ток снижают на 15–20% от номинала для нижнего положения. Шов формируют тонкий, валик узкий — так металл меньше стекает.
Качество и внешний вид сварного соединения
Оценка результата начинается с визуального осмотра. На вертикальной плоскости наплывы металла нередко стекают вниз, образуя «сосульки» и неровности. Хороший валик отличается равномерной чешуйчатостью по всей длине, без подрезов по кромкам и пор на поверхности.
Проверить геометрию можно простым способом: ширина шва не должна колебаться более чем на 1–2 мм, а усиление — выступать над плоскостью на 1–3 мм. Для контроля используют шаблоны сварщика или штангенциркуль.
Признаки качественного соединения:
- отсутствие трещин и кратеров в конце шва;
- плавный переход от наплавленного металла к основному;
- равномерная окалина, легко отделяющаяся при зачистке.
Если видны раковины или непровары, такой участок вырезают и переваривают — косметические дефекты часто скрывают внутренние пустоты.
Как правильно класть сварочный шов: техника ведения дуги
При работе с вертикальным сварочным швом ключевое значение имеет угол наклона электрода и траектория его перемещения. Чтобы понять, как правильно класть сварочный шов, нужно освоить три базовых приема ведения дуги: «елочкой», «треугольником» и «серпом». Для вертикального направления чаще применяют метод «снизу вверх» — он обеспечивает лучшее проплавление кромок.
- Держите электрод перпендикулярно оси стыка, отклоняя верхнюю часть на 15–20° против направления движения.
- Дугу ведите короткими зигзагообразными движениями с задержкой на краях — это позволяет металлу заполнить разделку без подтеков.
- Длина дуги не должна превышать диаметр стержня, иначе наплавленный слой получится рыхлым.
Скорость перемещения подбирайте так, чтобы ванна оставалась узкой и не опережала дугу. При смене положения тела (например, при сварке на высоте) корректируйте хватку, сохраняя стабильный вылет электрода.
Красивый шов сварки: как добиться равномерного валика

Ровный, чешуйчатый валик — признак мастерства. Чтобы получить красивый шов сварки, важна не только техника, но и стабильность руки. Движение электродом должно быть монотонным, без рывков.
Ключевые моменты для эстетичного результата:
- Постоянная длина дуги (не более 2–3 мм).
- Одинаковая скорость ведения — от неё зависит шаг чешуек.
- Угол наклона электрода держите в пределах 70–80°.
Если валик получается бугристым, попробуйте слегка уменьшить силу тока. Амплитуда колебаний должна быть минимальной, иначе наплывы будут неравномерными.
Обратный валик при сварке: что это и зачем он нужен
Разбираясь, что такое обратный валик при сварке, стоит сразу пояснить: это нижняя часть расплавленного металла, которая проникает на изнаночную сторону стыка и формирует там небольшое выпуклое утолщение. По сути, это гарантия того, что корень соединения проварен насквозь, без пустот и непроваров.
Основные функции такого формирования:
- усиление стыка с тыльной стороны;
- защита от проникновения влаги и коррозии внутрь;
- снижение концентрации напряжений в зоне сплавления.
Без него даже качественная лицевая протяжка может оказаться ненадежной, особенно при работе с толстостенными трубами или листами.
Правильный сварочный шов электродом: частые дефекты и их устранение
Чтобы получить правильный сварочный шов электродом, важно не только держать дугу, но и вовремя замечать огрехи. Чаще всего встречаются подрезы по кромкам, поры от влаги и шлаковые включения из-за плохой зачистки. Если металл течёт вниз, уменьшите силу тока и делайте короткие «ёлочки». При перегреве детали дайте ей остыть. Исправить дефект просто: вышлифуйте участок и пройдитесь повторно, не увеличивая ампер.


